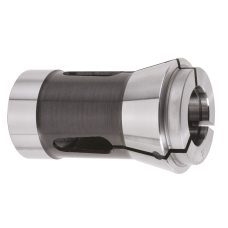
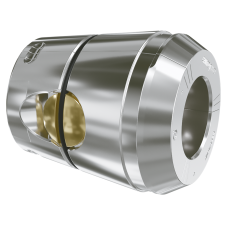
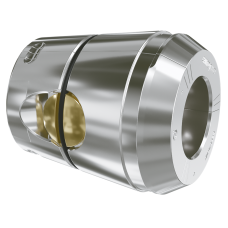
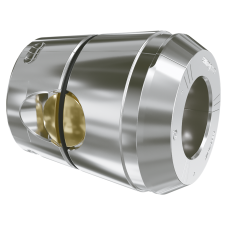

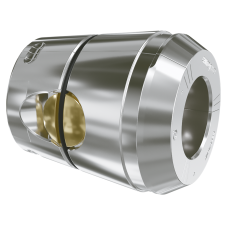
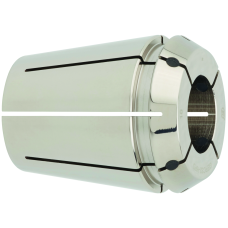
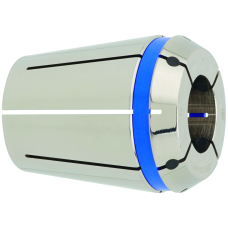
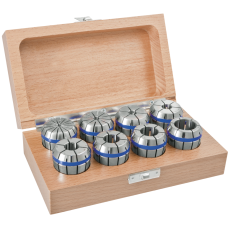
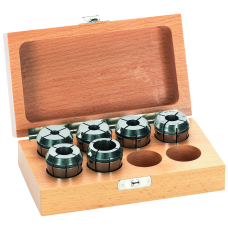
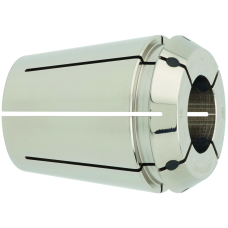
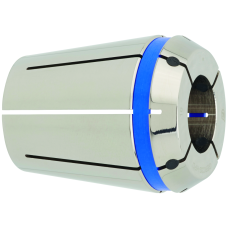
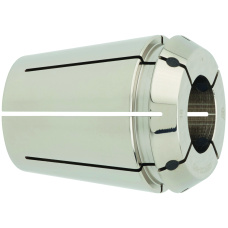
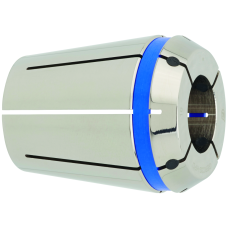
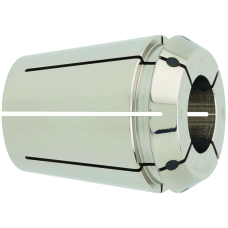
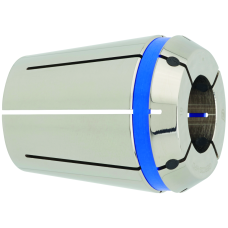
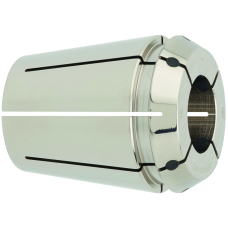
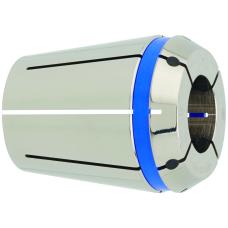
Точність затиску визначає, чи вийде деталь у допуск з першої спроби. Биття цанги — це радіальне відхилення осі інструменту під час обертання шпинделя; навіть 3–5 мікрон достатньо, щоб на фрезерованій площині залишилась хвиля або різьба вийшла з поля допуску 6H. FAHRION утримує биття нижче 2,5 µm на довжині 3×D завдяки прецизійному шліфуванню пелюсток і симетрії пружної частини. Повторюваність — це здатність цанги повертати інструмент у те саме положення після кожної зміни: коли ви міняєте мітчик між операціями, відхилення не повинно перевищувати 2–3 µm, інакше вісь отвору «поведе» і різьба стане овальною. Ресурс оснастки означає, що пелюстки не втрачають пружності після 10–15 тисяч затисків, момент затягування залишається стабільним, а інструмент не проковзує під навантаженням.
Коли радіальне биття FAHRION стає критичним у серійному виробництві
При фрезеруванні алюмінієвих корпусів з полем допуску ±0,02 мм навіть 5 µm биття перетворюється на видиму сходинку на стику проходів; оператор змушений збільшувати припуск і витрачати час на зняття залишкового матеріалу. При нарізанні різьби М6 класу 6H у нержавіючій сталі биття цанги додається до осьового відхилення мітчика, і калібр-пробка не входить — деталь йде в брак. FAHRION шліфує внутрішній конус цанги і зовнішній конус цангової гайки в одній установці, тому сумарна конусність відхиляється не більше ніж на 2 кутові секунди; пелюстки замикаються рівномірно, і хвостовик інструменту центрується без перекосу. Це критично для медичної техніки, де отвори під імплантати мають допуск 0,01 мм, і для аерокосмічної галузі, де залишкове биття сумується з похибкою верстата. Повторюваність затиску забезпечує твердість пелюсток 62–64 HRC після азотування: навіть після тисяч циклів розтиску-затиску геометрія не пливе, і ви можете повторно встановити фрезу з точністю ±2 µm.
Як Абпланалп Україна організує поставки оснастки FAHRION
Абпланалп Україна — офіційний постачальник FAHRION, що гарантує оригінальність продукції, заводське пакування та повний пакет сертифікатів на кожну партію. Ми тримаємо складський запас популярних розмірів цанг ER, різьбонарізних патронів і оправок, тому типовий комплект відправляється протягом 1–2 робочих днів. Спеціальні конфігурації замовляємо під конкретний проєкт з заводу FAHRION; термін поставки 3–5 тижнів. Технічний супровід включає підбір типу цанги під ваше обладнання, розрахунок моменту затягування та рекомендації з експлуатації для максимального ресурсу.
- Биття менше 2,5 µm на 3×D: прецизійне шліфування конусів і пелюсток гарантує, що фреза обертається без радіального відхилення, площини виходять рівними, а отвори — круглими; ви отримуєте менше браку і не витрачаєте час на переналадку верстата.
- Повторюваність установки ±2 µm: після зміни інструменту цанга повертає хвостовик у те саме положення, тому осі різьби та свердла збігаються між операціями, калібр-пробка входить з першого разу, а ви не втрачаєте деталі через зміщення координат.
- Ресурс понад 15 000 затисків: азотовані пелюстки зберігають пружність і твердість навіть під постійним навантаженням, момент затягування залишається стабільним, інструмент не проковзує, і ви рідше міняєте цанги, знижуючи експлуатаційні витрати.
- Симетрія затиску пелюсток: кожна пелюстка замикається з однаковим зусиллям, тому хвостовик не перекошується, ріжучі кромки навантажуються рівномірно, фреза служить довше, а шорсткість поверхні стабільна по всій партії.